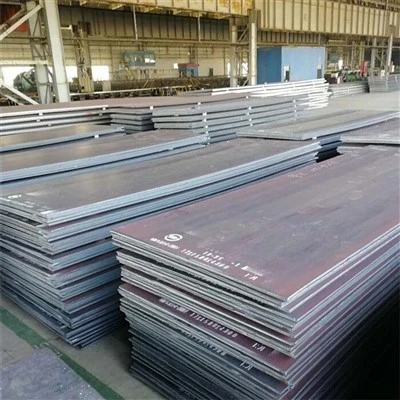

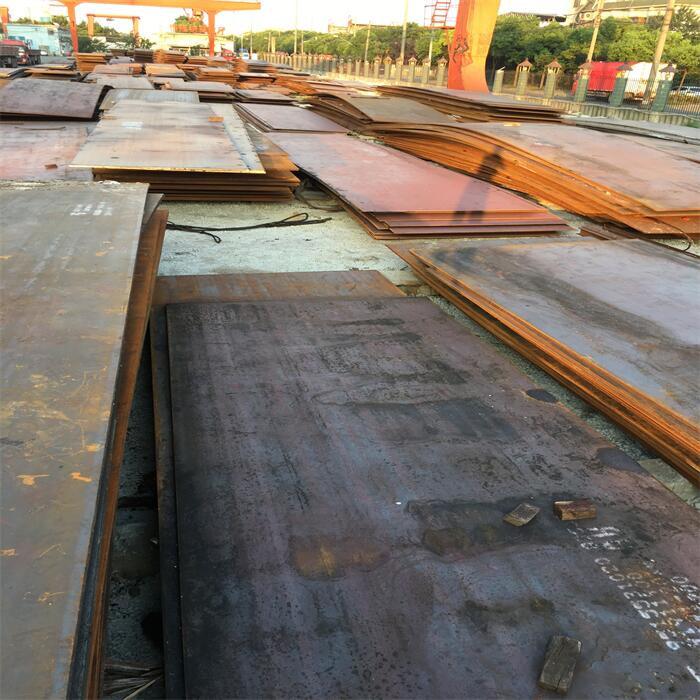
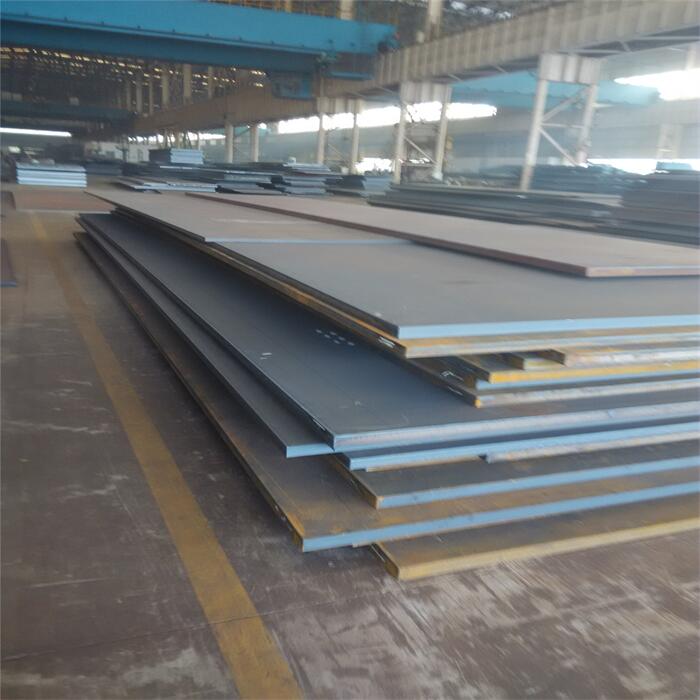
NV A36 čelična ploča
Opis proizvoda Osim stabilnosti napona, sljedeći čimbenici također mogu utjecati na ujednačenost unosa topline alata za zavarivanje: Stabilnost struje Točnost uređaja za regulaciju struje: Ako uređaj za regulaciju struje pokvari, kao što su netočna očitanja i veliki...
Opis
Opis proizvoda
Osim stabilnosti napona, sljedeći čimbenici također mogu utjecati na ujednačenost unosa topline alata za zavarivanje:
Trenutna stabilnost
Točnost uređaja za regulaciju struje: Ako je uređaj za regulaciju struje neispravan, kao što su netočna očitanja i veliko odstupanje između stvarne struje i podešene struje, ulaz topline neće ispuniti očekivanja. Na primjer, kod zavarivanja pod praškom, za zavarivanje debelih čeličnih ploča, ako je postavljena struja 600 A, a stvarna struja padne na 500 A zbog problema s regulacijskim uređajem, brzina taljenja žice za zavarivanje će se usporiti, toplina Unos će se smanjiti, a raspodjela topline duž duljine zavara bit će nejednolika.
Vodljiva mlaznica pištolja za zavarivanje (za zavarivanje zaštićeno plinom)
Odgovarajući stupanj unutarnjeg promjera i žice za zavarivanje: Unutarnji promjer vodljive mlaznice treba dobro odgovarati promjeru žice za zavarivanje. Ako je unutarnji promjer vodljive mlaznice prevelik, kontaktni položaj žice za zavarivanje u vodljivoj mlaznici bit će nestabilan, što će rezultirati nejednolikim prijenosom struje. Na primjer, kada koristite žicu za zavarivanje promjera 0,9 mm, ako unutarnji promjer vodljive mlaznice dosegne više od 1,2 mm, žica za zavarivanje može se zaljuljati unutar vodljive mlaznice, uzrokujući povremeni prijenos struje i ne - ravnomjeran unos topline.
Učinak prskanja: Prskanje koje nastaje tijekom procesa zavarivanja nakupit će se unutar vodljive mlaznice. Ove prskalice povećavaju otpor između žice za zavarivanje i vodljive mlaznice, stvaraju dodatnu toplinu i utječu na brzinu dodavanja i stabilnost žice za zavarivanje. Na primjer, nakon kontinuiranog zavarivanja kroz određeno vrijeme, kako se prskanje u vodljivoj mlaznici povećava, dovod žice za zavarivanje je blokiran, a brzina taljenja je neujednačena, što rezultira neujednačenom toplinom zavarivanja.
Stezaljka za zavarivanje (za ručno elektrolučno zavarivanje)
Sila stezanja: Nedovoljna sila stezanja stezaljke elektrode uzrokovat će olabavljenje elektrode tijekom procesa zavarivanja, što će rezultirati nestabilnom duljinom luka. Budući da je napon luka proporcionalan duljini luka, promjena duljine luka uzrokovat će promjenu napona i struje zavarivanja, što dalje rezultira nejednakim unosom topline.
Provodljivost: Ako postoji oksidni sloj ili prljavština na površini stezaljke, otpor će se povećati, a zagrijavanje elektrode će biti neravnomjerno. Na primjer, nakon što se stezaljka koristi dulje vrijeme i površina oksidira, kontaktni otpor između elektrode i stezaljke će se povećati, a raspodjela topline na kraju elektrode bit će nejednolika.
|
Razred |
Mehanička svojstva |
|||
|
Vlačna čvrstoća (MPa) |
Granica razvlačenja (MPa) |
% Istezanje u 2 in.(50mm) min |
Ispitna temperatura utjecaja (stupnjevi) |
|
| NV A36 |
400-520 |
235 |
22 |
20 |
Stanje kotača za dovod žice
Stanje nošenja: Ozbiljno trošenje zubaca žice - kotačići za uvlačenje uzrokovat će klizanje žice za zavarivanje tijekom uvlačenja. Na primjer, kod elektrolučnog zavarivanja plinom i metalom, nakon što su kotači za dovod žice istrošeni, žica za zavarivanje ne može se dovoditi konstantnom brzinom, što rezultira nedosljednim brzinama taljenja žice za zavarivanje i neravnomjernim unosom topline.
Prikladnost pritiska: Pretjerani pritisak na kotačiće za dodavanje žice će deformirati žicu za zavarivanje i utjecati na glatkoću dodavanja žice; premali pritisak uzrokovat će klizanje žice. Žice za zavarivanje različitih promjera zahtijevaju različite pritiske kotačića za dodavanje žice. Na primjer, za žicu za zavarivanje promjera 1.0mm, pritisak kotača za dovod žice općenito je između 12 - 18N. Neodgovarajući pritisak dovest će do nestabilnog dodavanja žice i dodatno utjecati na ujednačenost dovoda topline.
Stanje cijevi žice za zavarivanje: Cijev žice za zavarivanje mora biti slobodan. Ako ima krhotina koje blokiraju unutrašnjost cijevi ili je radijus savijanja premalen, to će spriječiti normalno dovođenje žice za zavarivanje, što će rezultirati neravnomjernim taljenjem žice za zavarivanje. Na primjer, ako postoji nakupljanje metalnih prskanja u cjevovodu, žica za zavarivanje će biti stisnuta prilikom prolaska, brzina dodavanja će se promijeniti, a ulaz topline otopljene žice za zavarivanje u zavar će biti nejednak .
Zašto odabrati nas?
Ponosimo se svojom sposobnošću pružanja prilagođenih rješenja za jedinstvene potrebe naših kupaca.
Analiziramo i uspoređujemo prethodne proizvode i trenutnu tehničku situaciju naše čelične ploče NV A36 te razvijamo nove tehničke specifikacije i procese.
Naši klijenti vjeruju nam da ćemo isporučiti visokokvalitetne proizvode od hladno valjanog čelika na vrijeme i u skladu s proračunom.
Strogo provodimo toplu i promišljenu uslugu nakon prodaje, pridržavamo se razvoja dobre profesionalne etike.
Nudimo širok raspon proizvoda od hladno valjanog čelika kako bismo zadovoljili različite potrebe kupaca.
Pridržavamo se poslovne filozofije usmjerene na kupca i robne marke te nastavljamo pružati kupcima pouzdane i izvrsne proizvode i usluge.
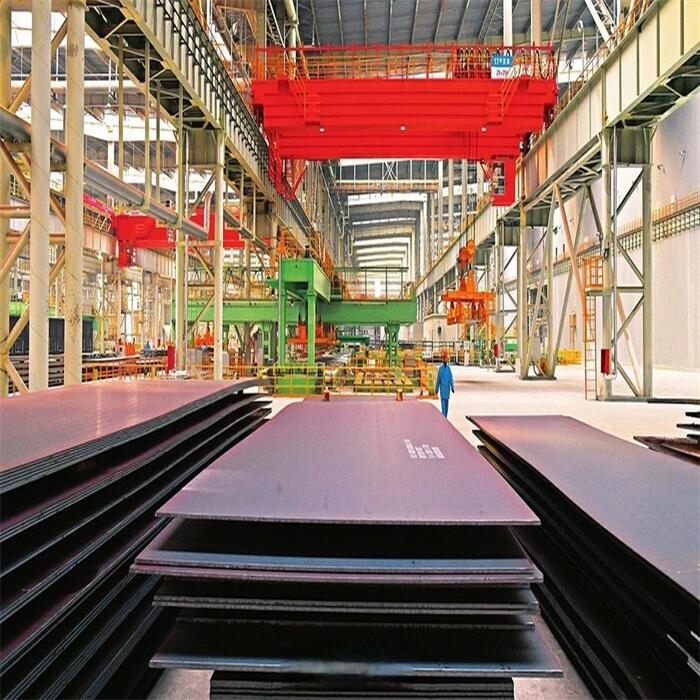
Naša tvornica predana je održavanju najviših standarda sigurnosti i kvalitete.
Sve osoblje naše tvrtke i svi odjeli rade zajedno kako bi spojili poslovno upravljanje, profesionalnu tehnologiju, kvantitativne statističke metode i ideološko obrazovanje.
Naši proizvodi od hladno valjanog čelika poznati su po svojoj izdržljivosti i pouzdanosti.
Popularni tagovi: nv a36 čelična ploča, Kina nv a36 čelična ploča dobavljači, tvornica